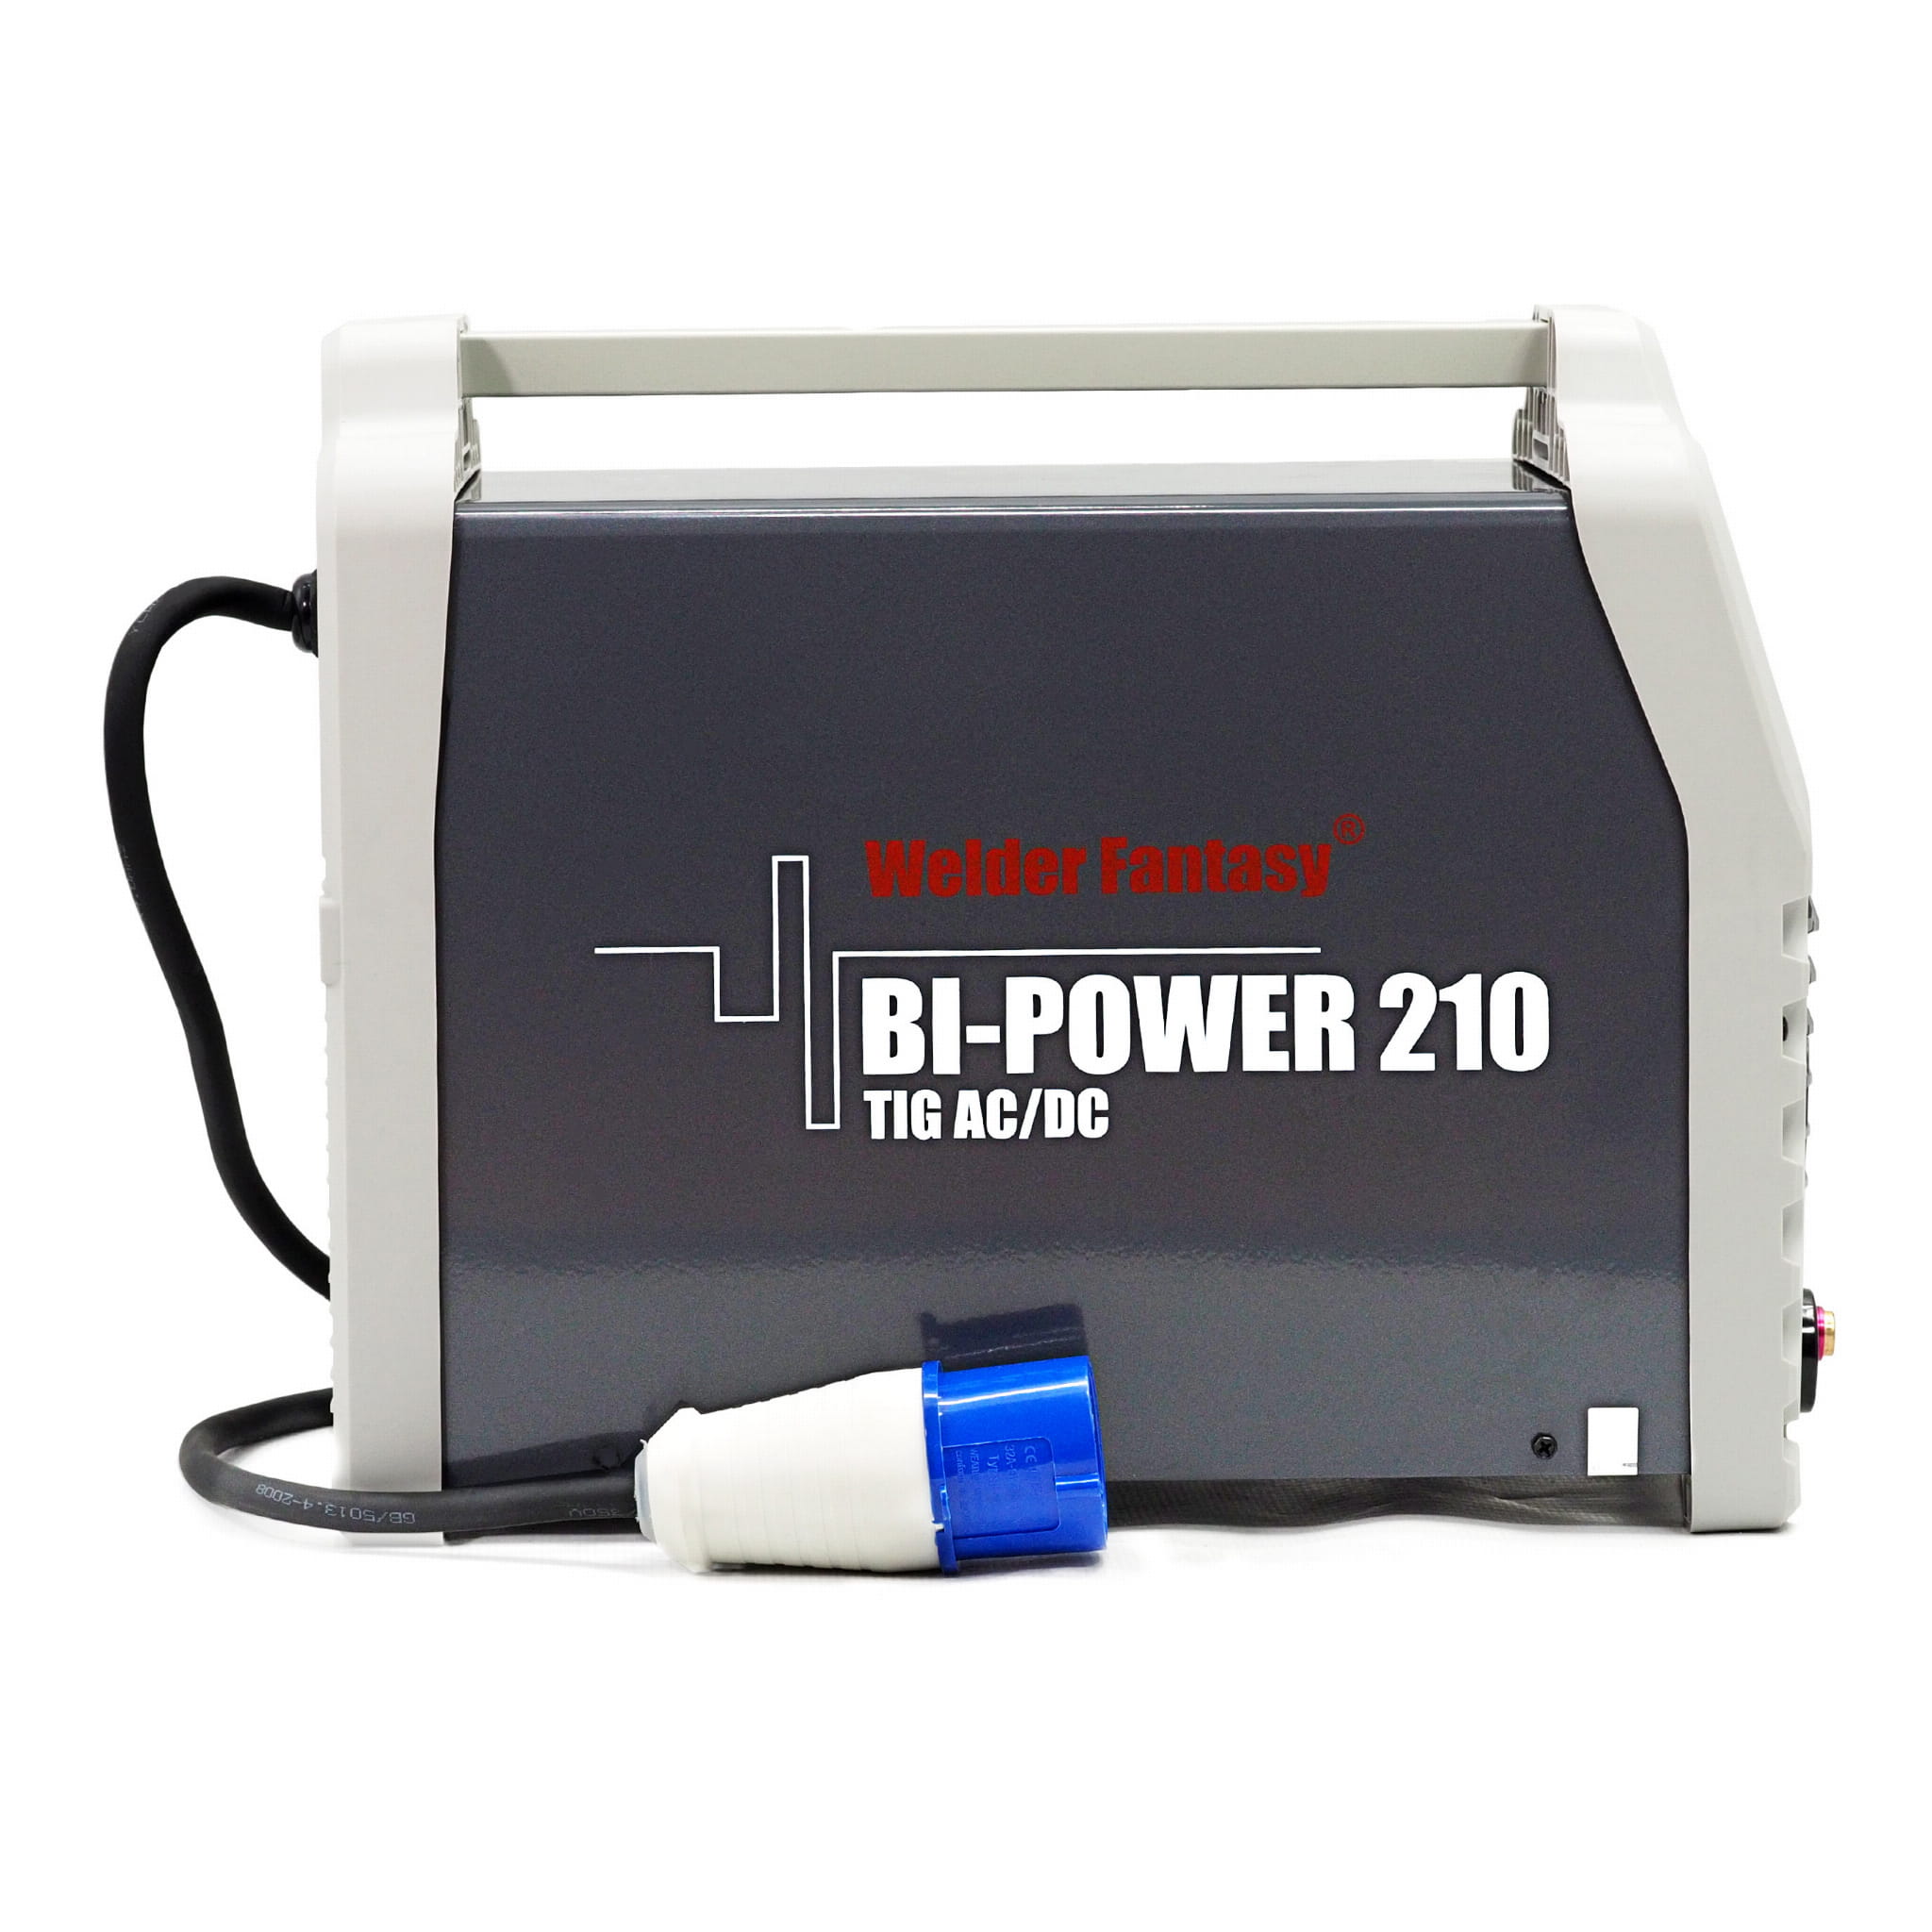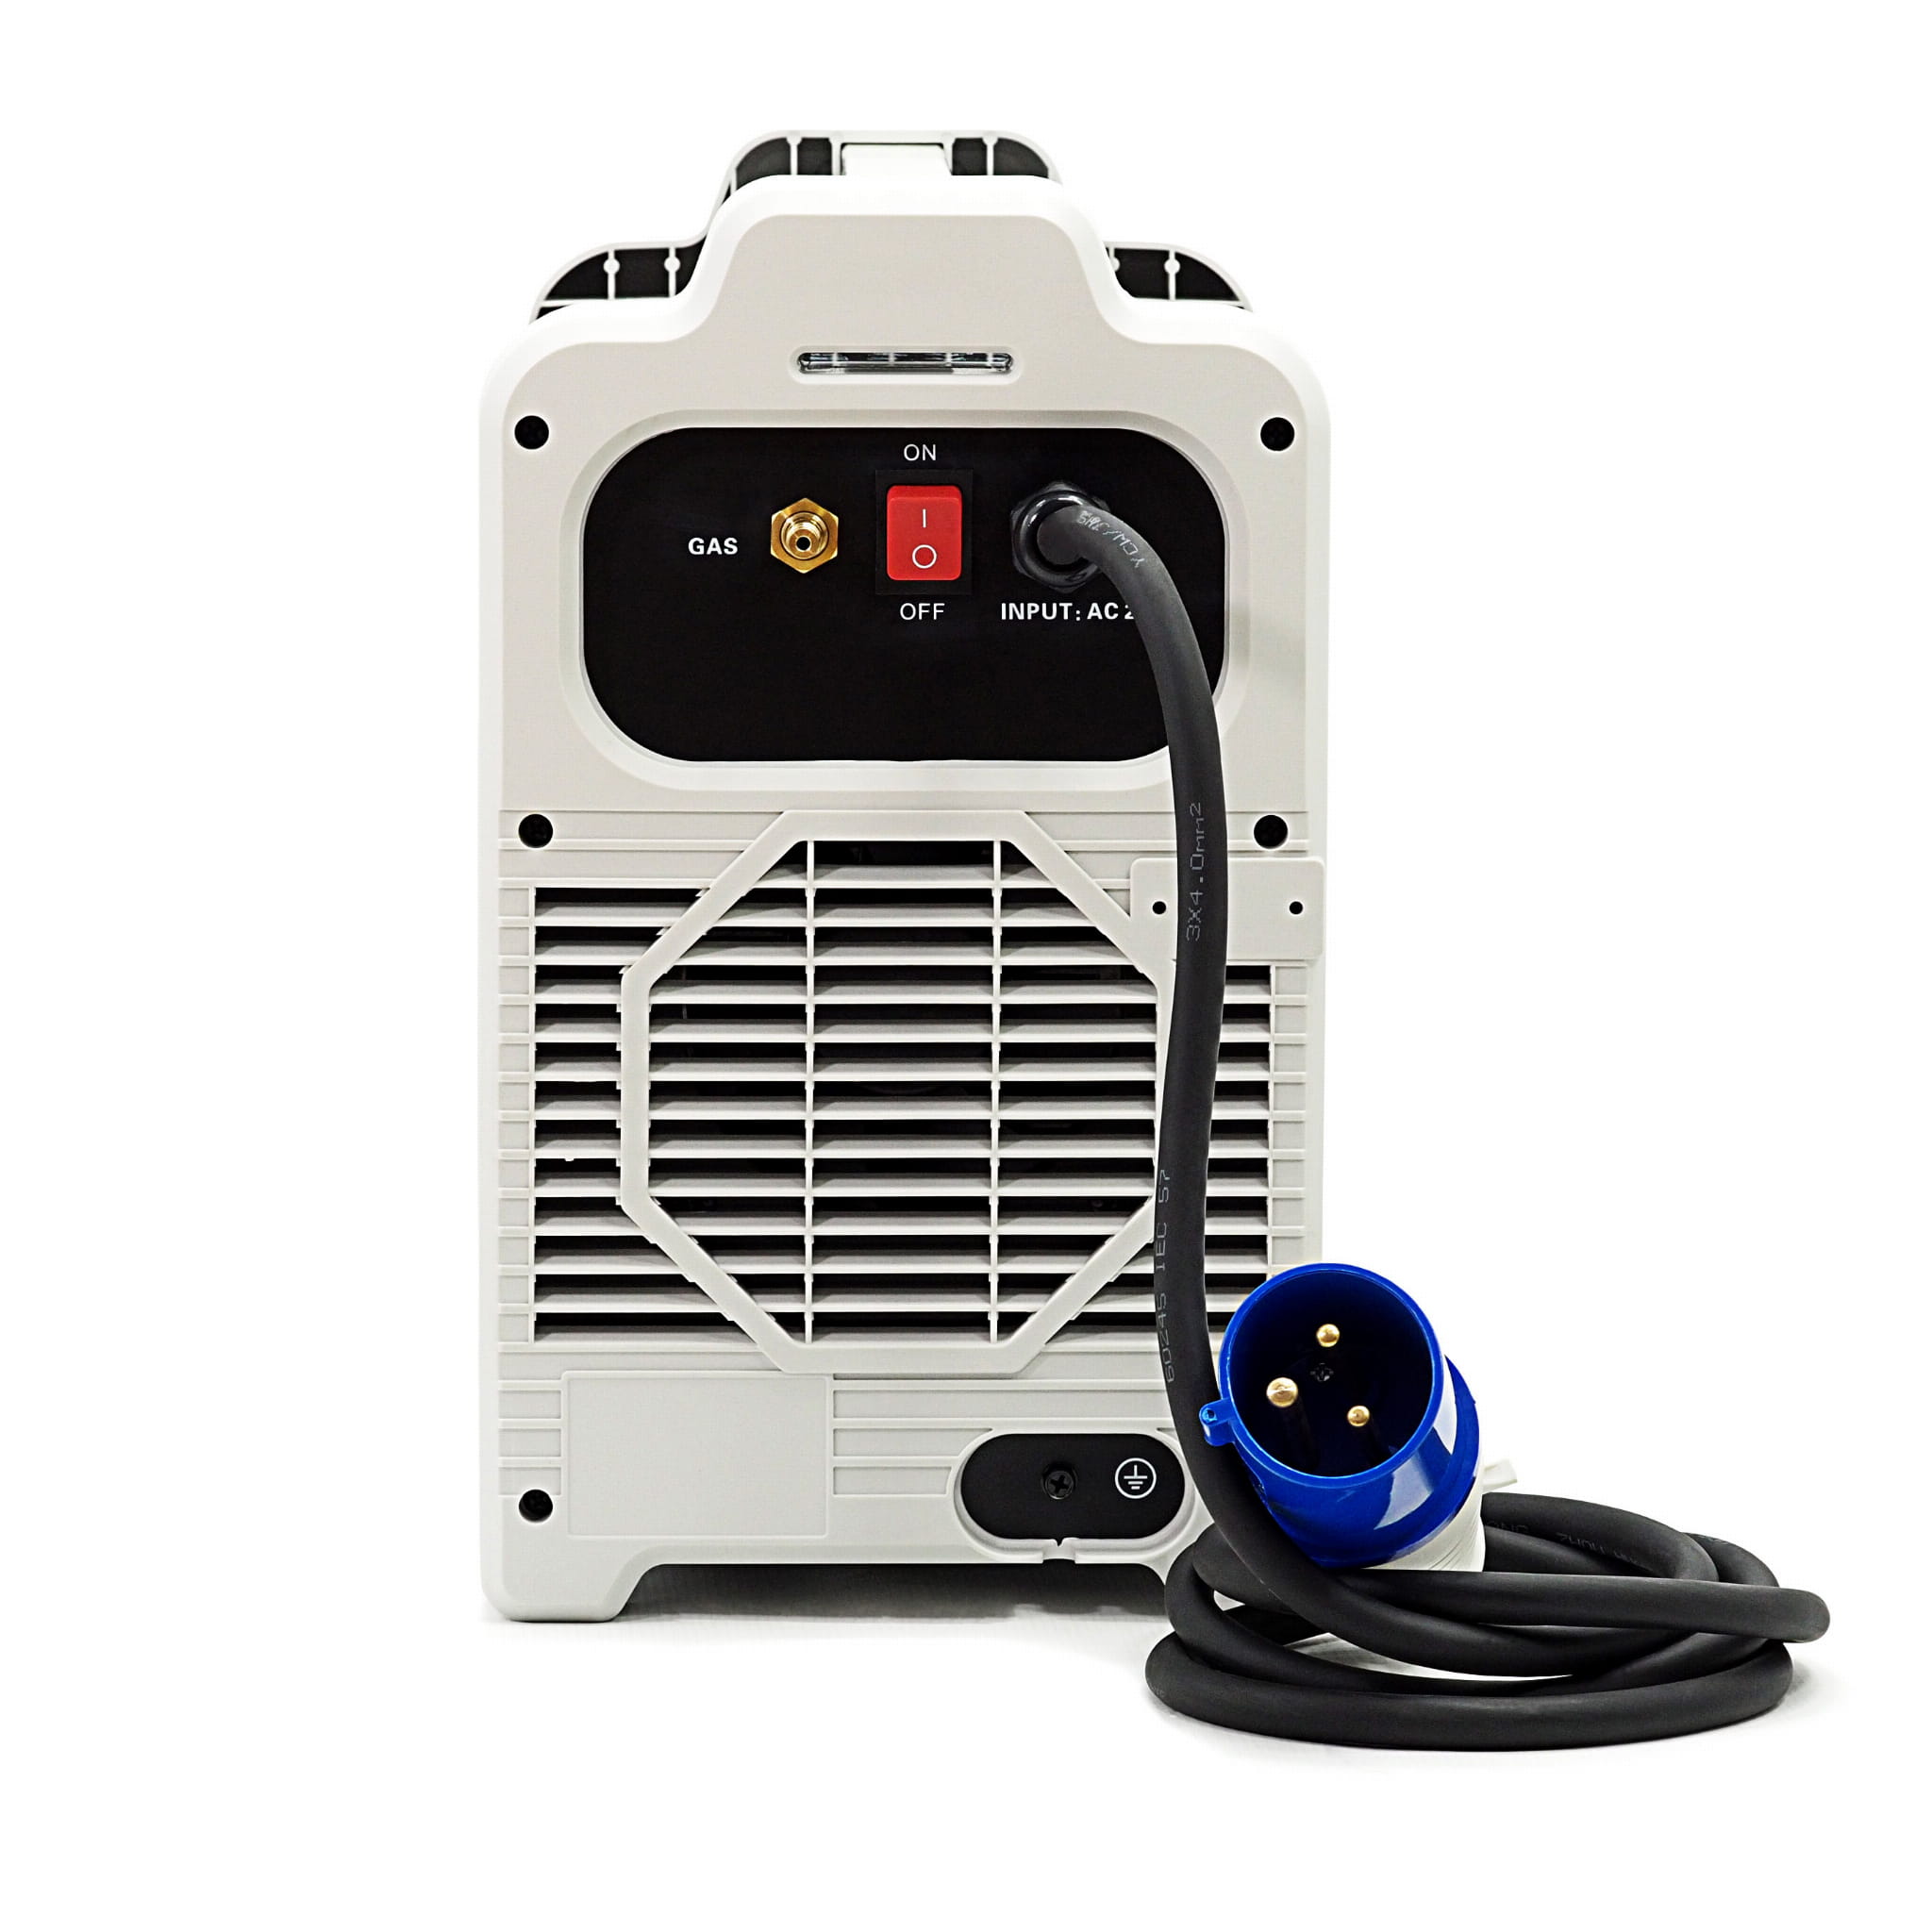
WELDER FANTASY BI-POWER TIG 210 AC/DC
Welder Fantasy ist eine Marke, die 1991 von der Firma FACHOWIEC gegründet wurde. TIG/MMA-Inverter-Schweißgeräte, MIG/MAG-Halbautomatik-Schweißgeräte und Plasmaschneider genießen seit vielen Jahren Anerkennung bei Tausenden von Werkstätten und Unternehmen in Polen und im Ausland.
Mit dem Gerät kann auch mit der MMA-Methode unter Verwendung von Schmelzelektroden geschweißt werden. Dank der modernen IGBT-Technologie und hochwertiger Komponenten eignen sich die Geräte Welder Fantasy BI-POWER TIG 210 AC/DC ideal für professionelle Schweißarbeiten in Branchen wie Automobilindustrie, Metallbau und vielen anderen.
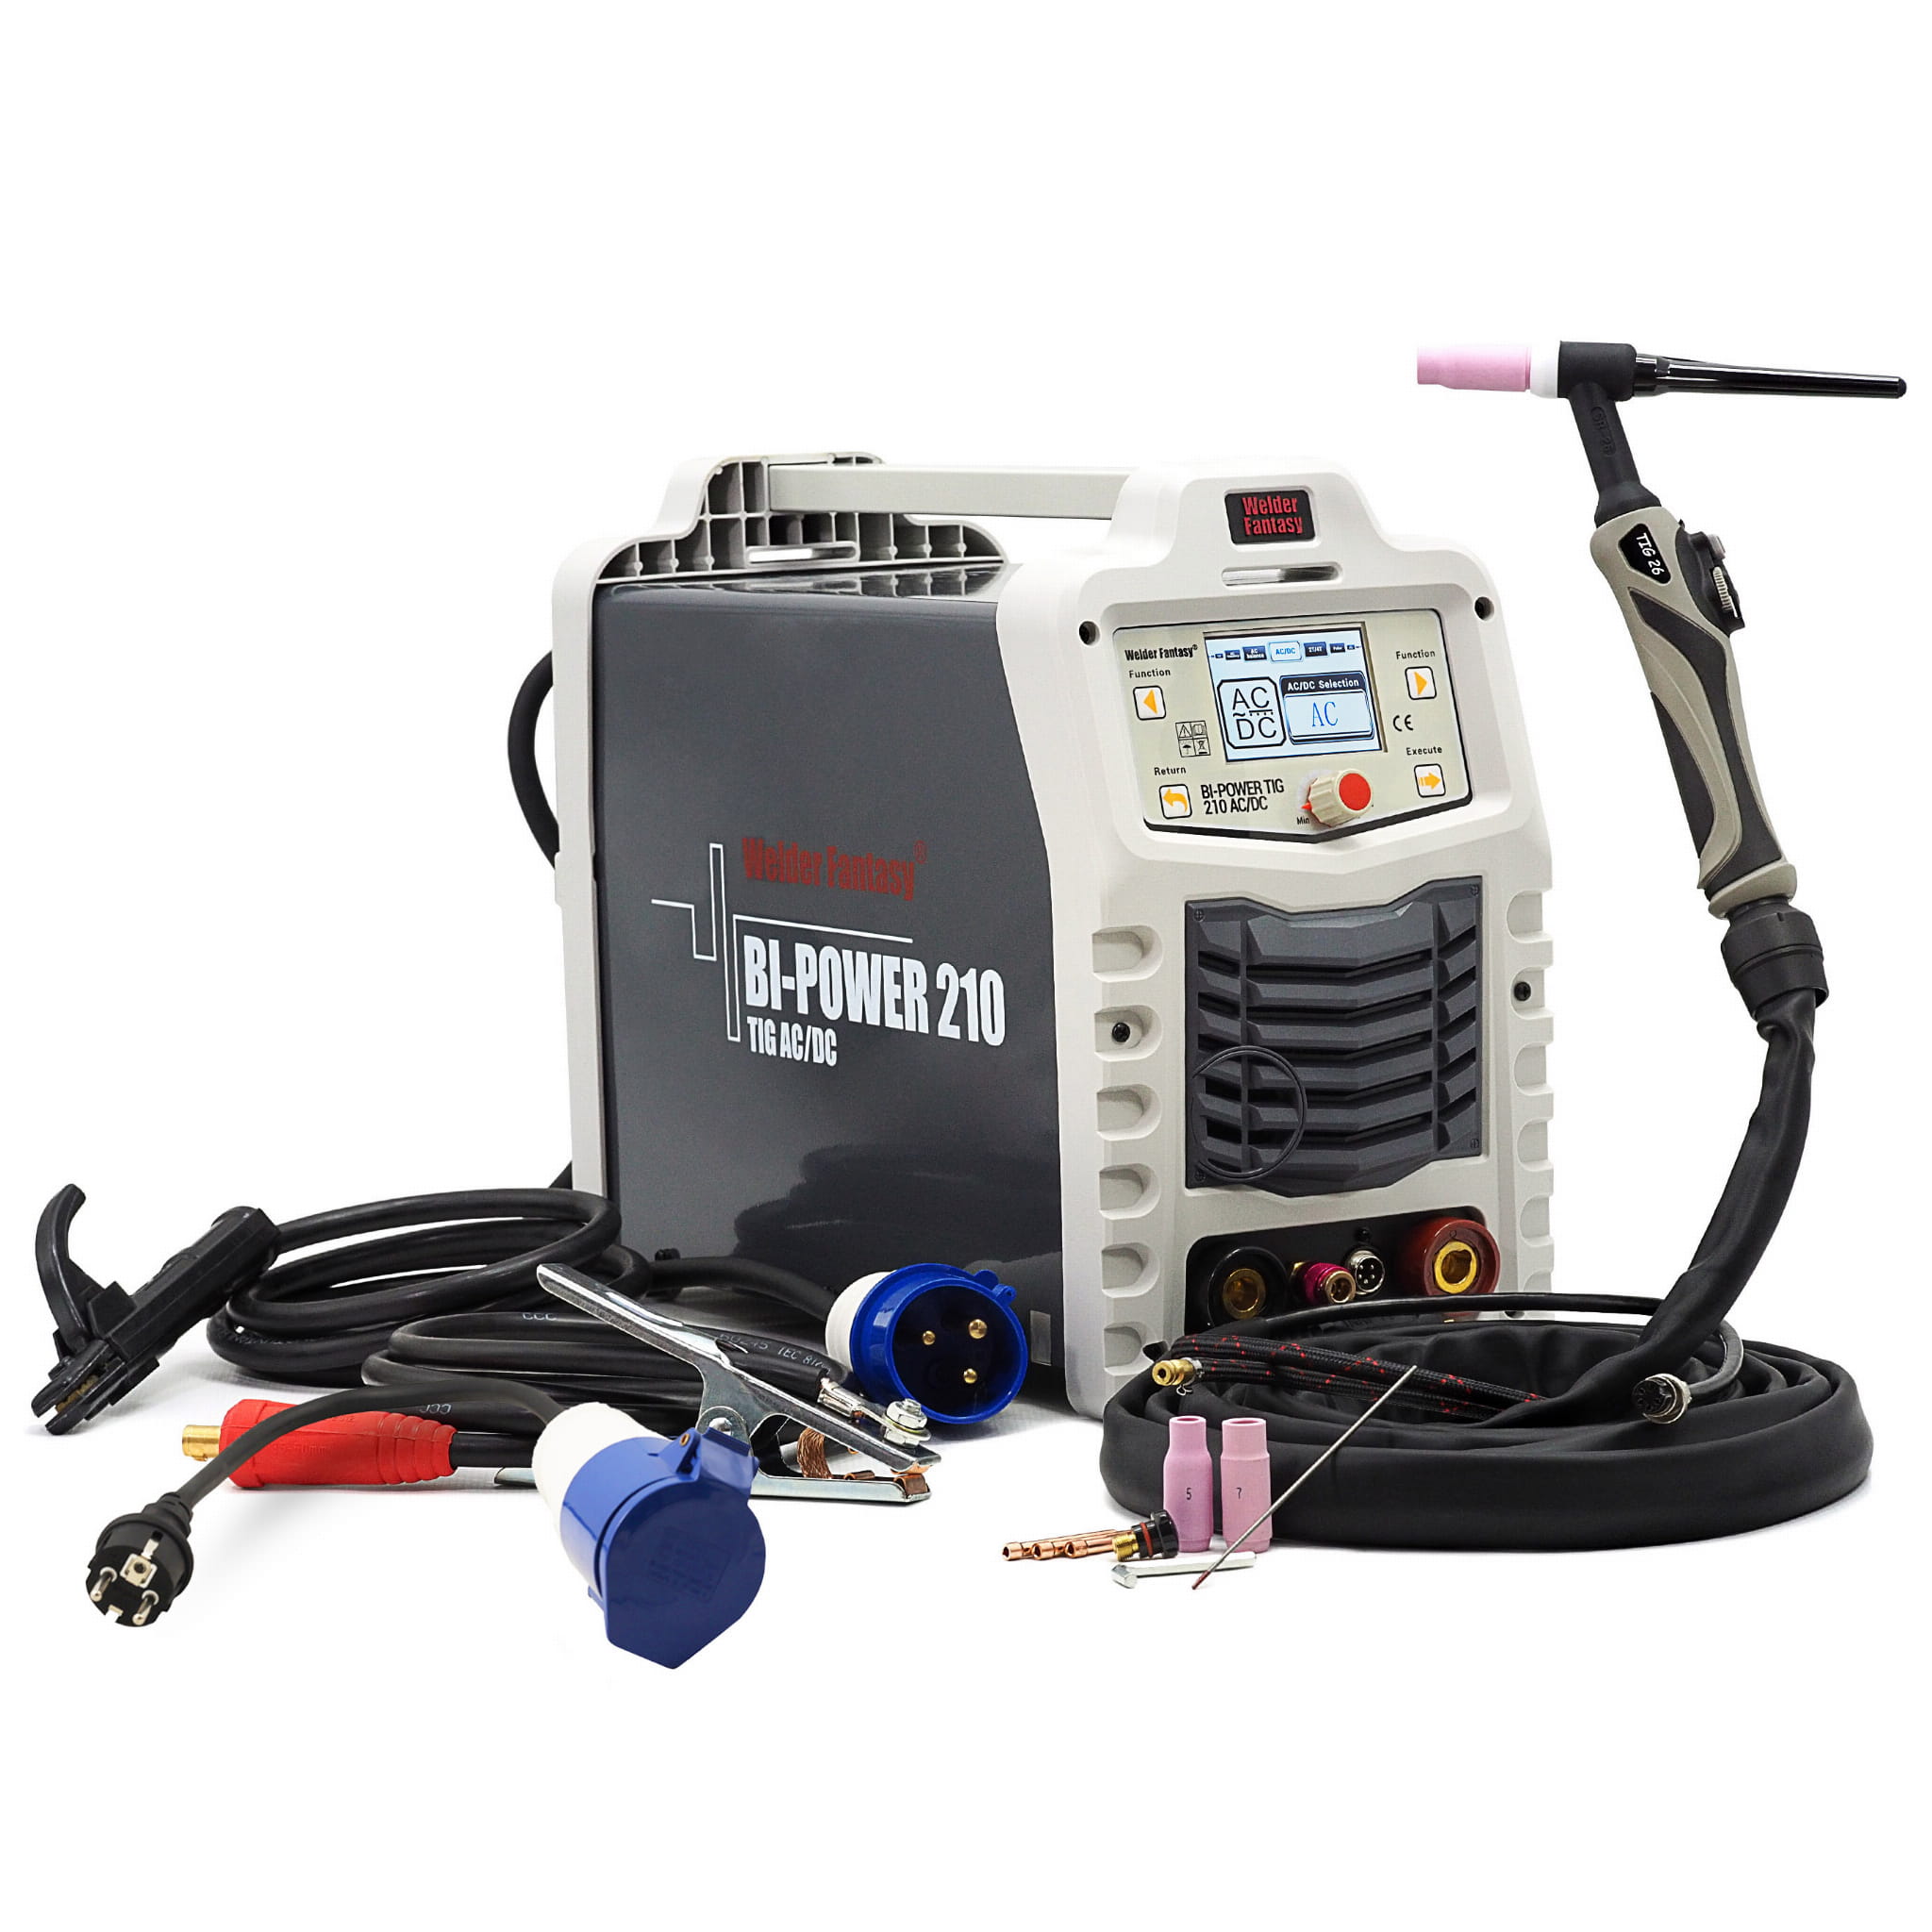
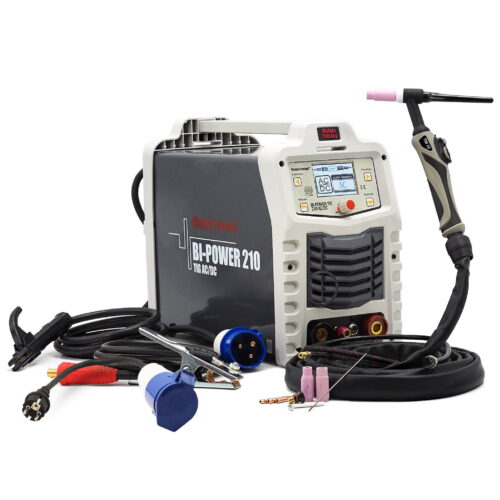
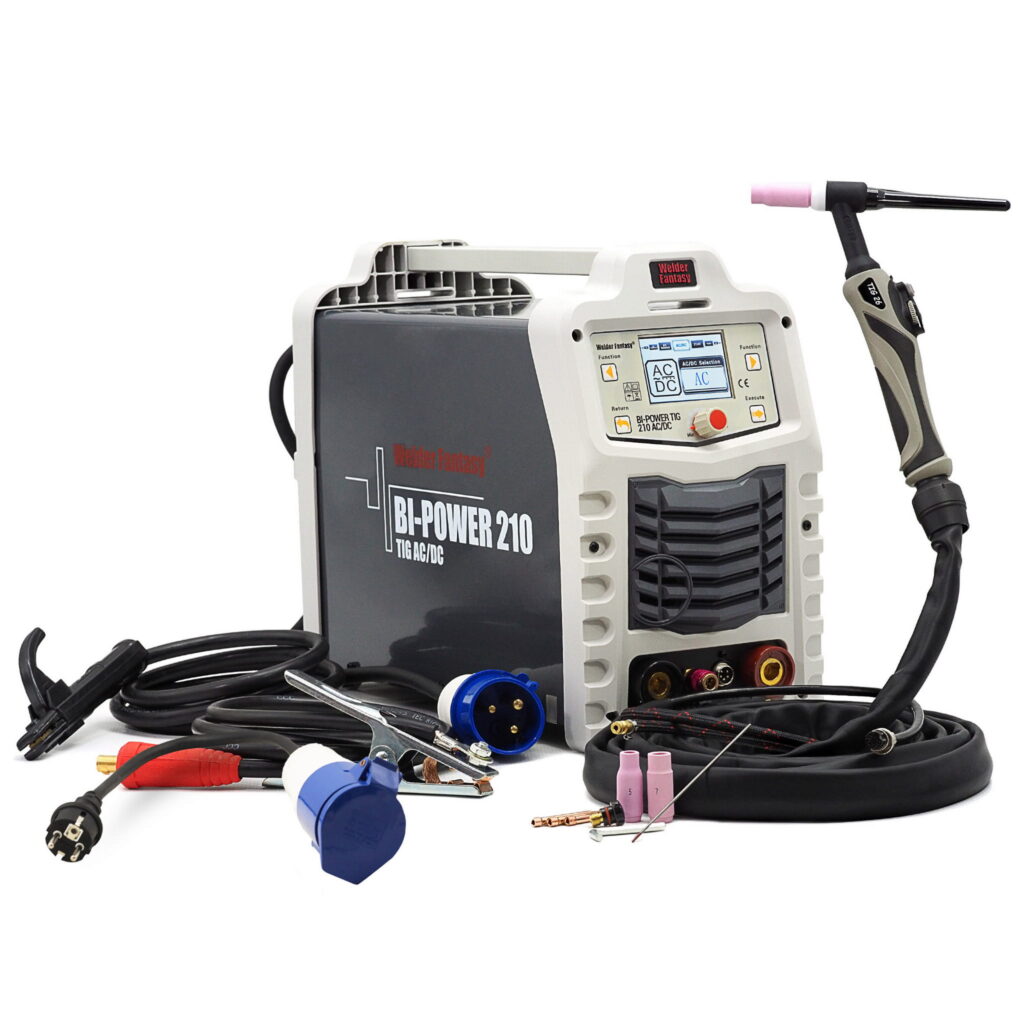
Das Set enthält:
- Schweißgerät Welder Fantasy BI-POWER TIG 210 AC/DC
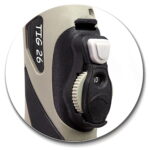
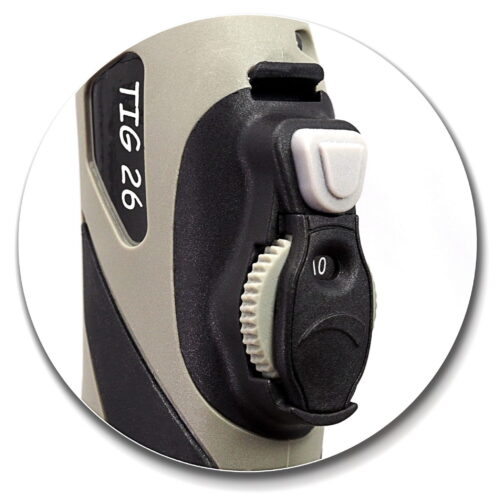
- TIG-Schweißbrenner SRT-26 4m, mit Regelung im Handgriff
- Masseklemme 2m
- Elektrodenhalter 2m
- TIG-Brenner-Verschleißteile
- Anleitung auf Polnisch und Garantiekarte
+ Adapterstecker 230V 32A – auf Standard 230V 16A
SYNERGISCHE STEUERUNG
Die Geräte Welder Fantasy BI-POWER TIG 210 AC/DC sind mikroprozessorgesteuerte Schweißstromquellen auf Basis der IGBT-Technologie, ausgelegt zum Schweißen von:
- Kohlenstoffstählen
- Edelstählen, säurebeständigen Stählen
- Kupfer, Messing, Magnesium, Titan
- Allen Aluminiumlegierungen
Ein Vorteil dieses Geräts ist die Möglichkeit, synergische Einstellungen zu verwenden. Die Zuverlässigkeit und die breite Palette von Anwendungen des Geräts machen es auch für die anspruchsvollsten Benutzer zufriedenstellend.
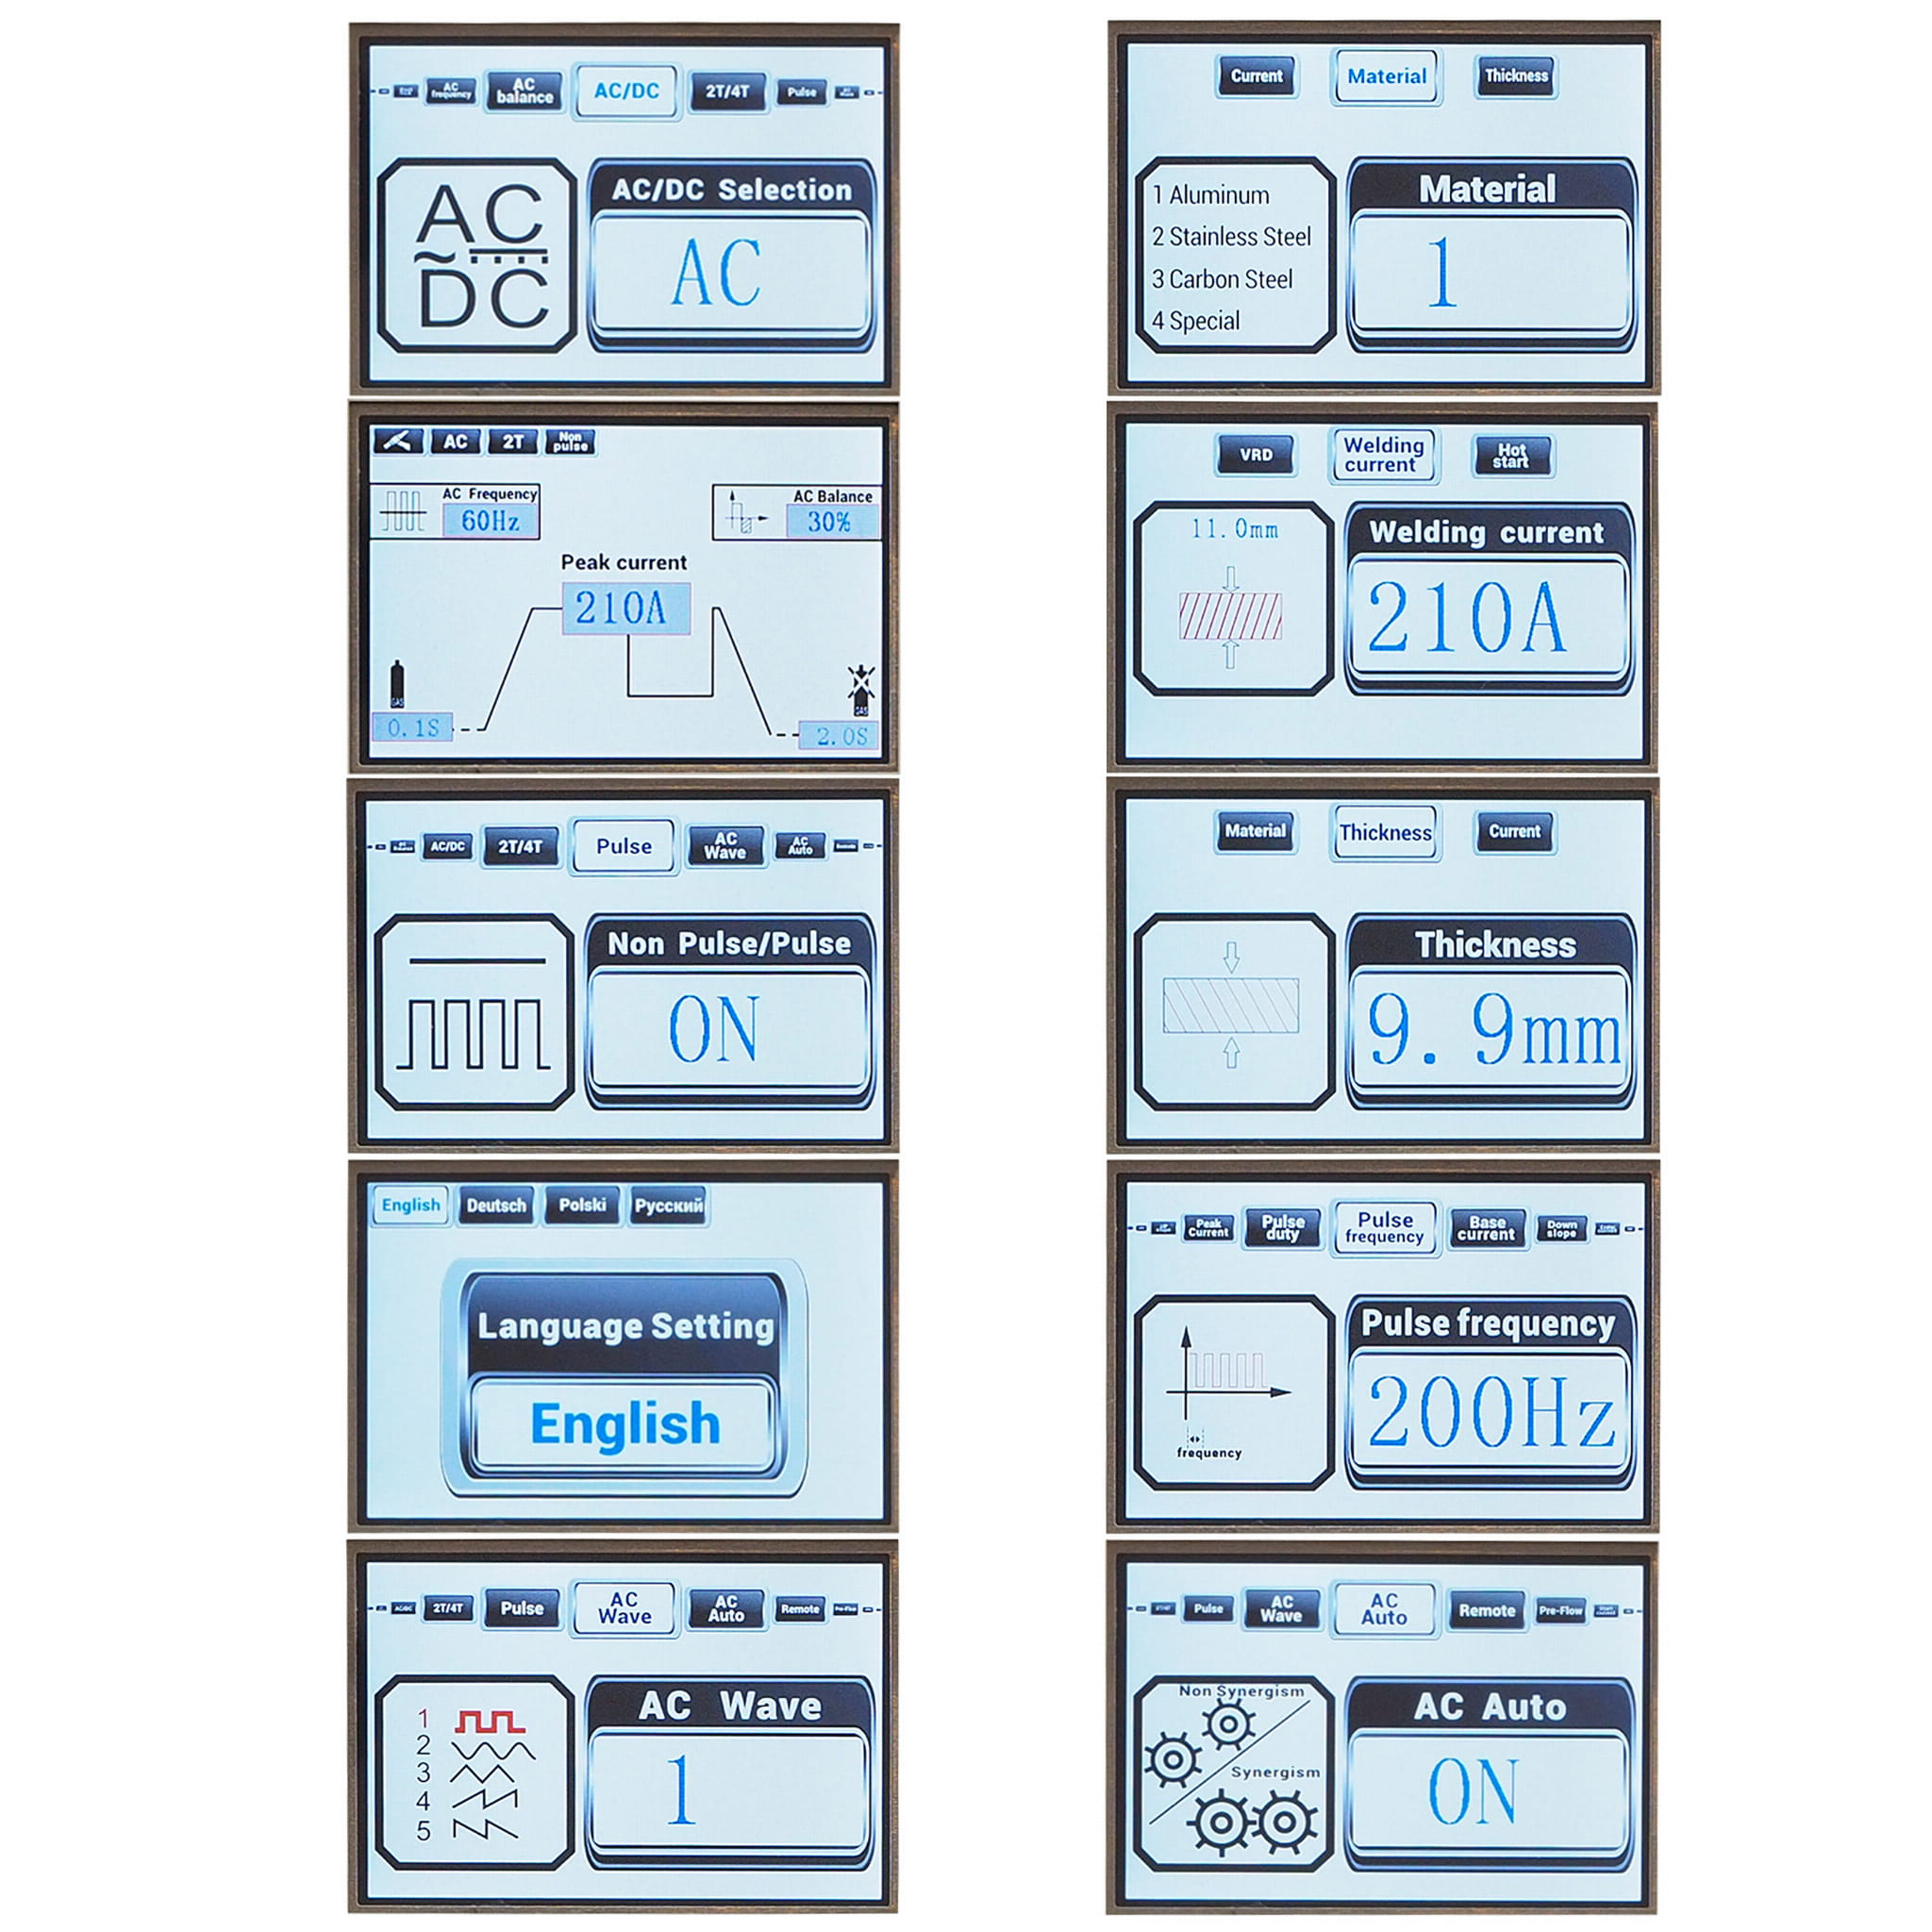
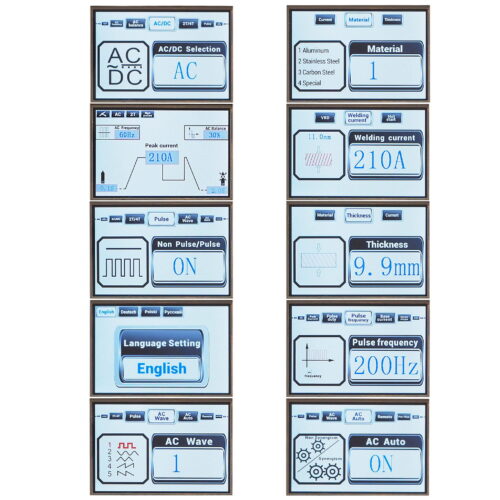
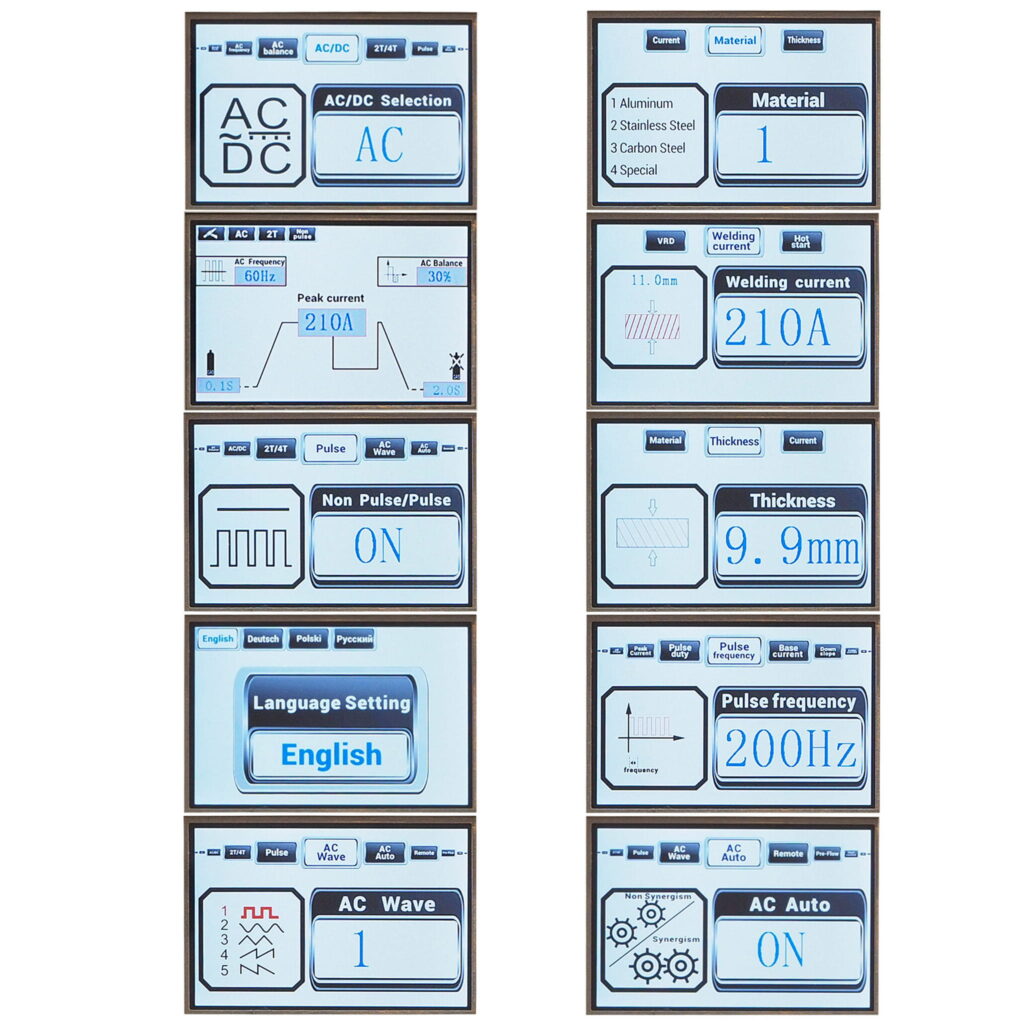
TIG AUTO – synergische Einstellungen. Im AUTO-Modus wählt der Benutzer die grundlegenden Schweißparameter wie Materialart und Dicke des zu schweißenden Materials. Die restlichen Parameter wählt das Gerät automatisch aus einer Datenbank von vorinstallierten Programmen.
VOLLE PARAMETERKONTROLLE
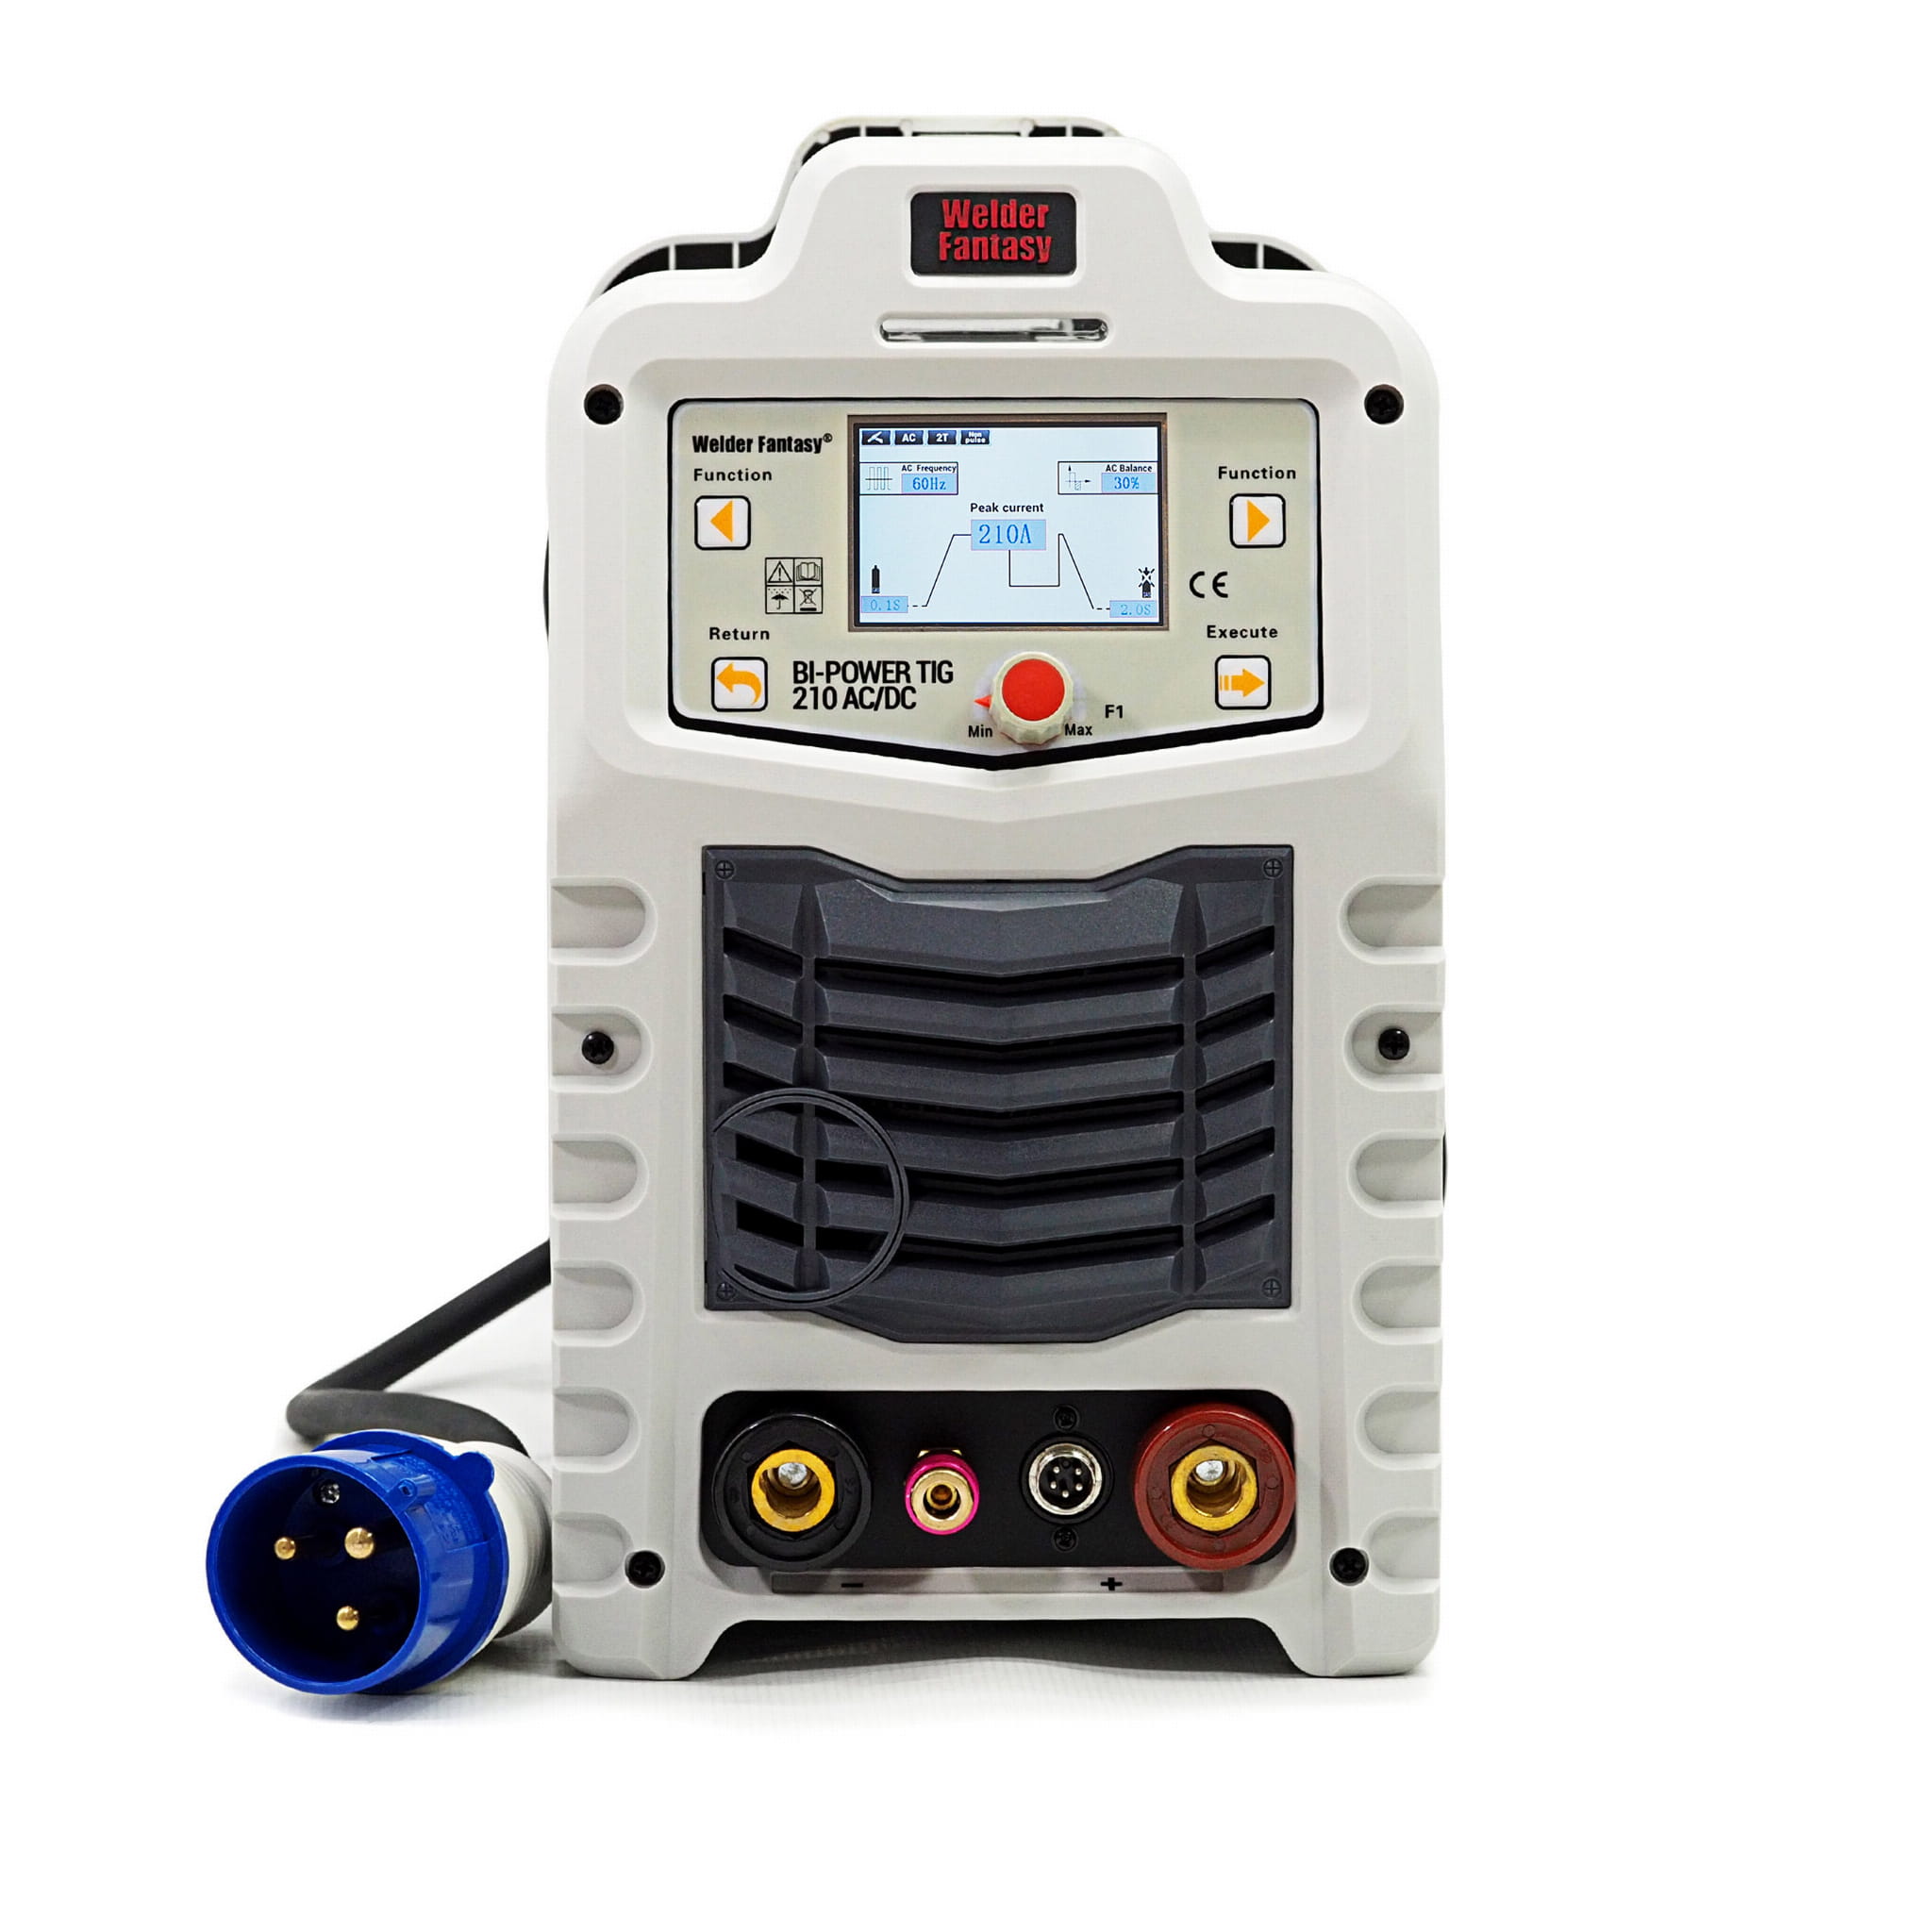
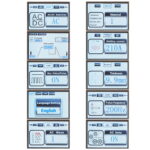
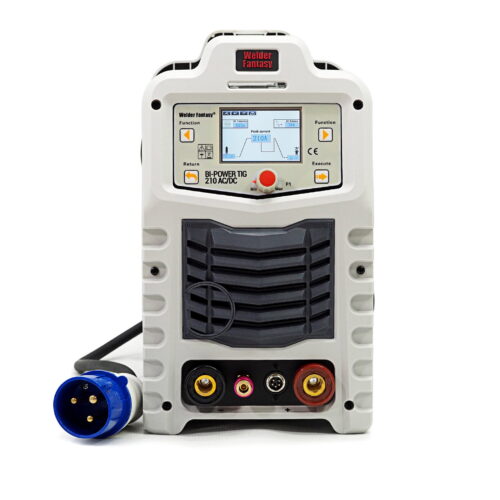
Das Gerät ist mit einem „weichen“, übersichtlichen Panel ausgestattet, das die Einstellung aller notwendigen Schweißfunktionen ermöglicht. Dank der IMPULS-Funktion eignet es sich sowohl für das Schweißen dicker Materialien als auch dünner Bleche.
Das Gerät ermöglicht die Kontrolle der TIG-“Leiter”-Parameter:
- Gasvorströmzeit vor dem Schweißen
- Anfangsstrom
- Stromanstiegszeit (zum Spitzenstrom)
- Spitzenstrom – Schweißstrom
- Stromabfallzeit – Zeit des Stromabfalls (zum Endstrom)
- Endstrom
- Impuls Hz – Einstellung der TIG IMPULS-Strompulsationsfrequenz
- Basisstrom
- Verhältnis der Spitzstromdauer zum Basisstrom
EINSTELLBARE WELLENFORM
Wellenformwahl – das Gerät ermöglicht die Auswahl aus den folgenden AC-Wechselstrom-Wellenformen:
- Rechteckig
- Sinusförmig
- Dreieckig
- Dreieckig ansteigend
- Dreieckig abfallend
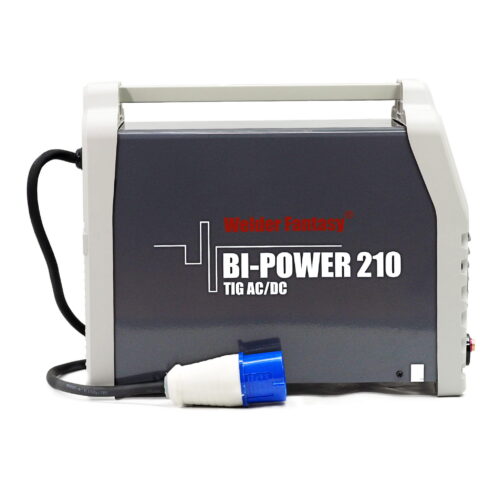
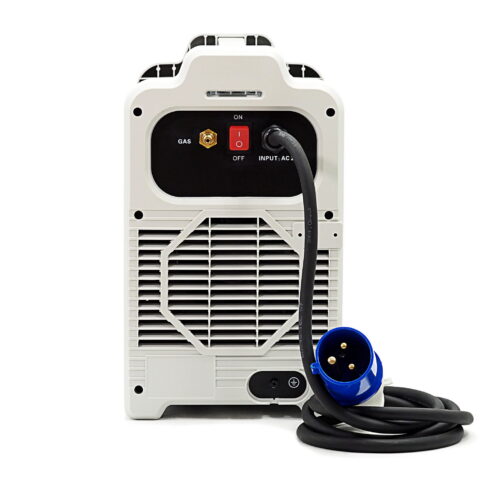
Maschinen mit 230V-Versorgung, ausgestattet mit einem Industriestecker. Im Set ist ein Adapter enthalten, der den Anschluss des Geräts an eine normale 230V-Steckdose ermöglicht. Sie verfügen über ein PFC-Modul (Power Factor Correction) – das eine deutliche Reduzierung der Verluste in Industrieleitungen ermöglicht.
BRENNER MIT STEUERUNG
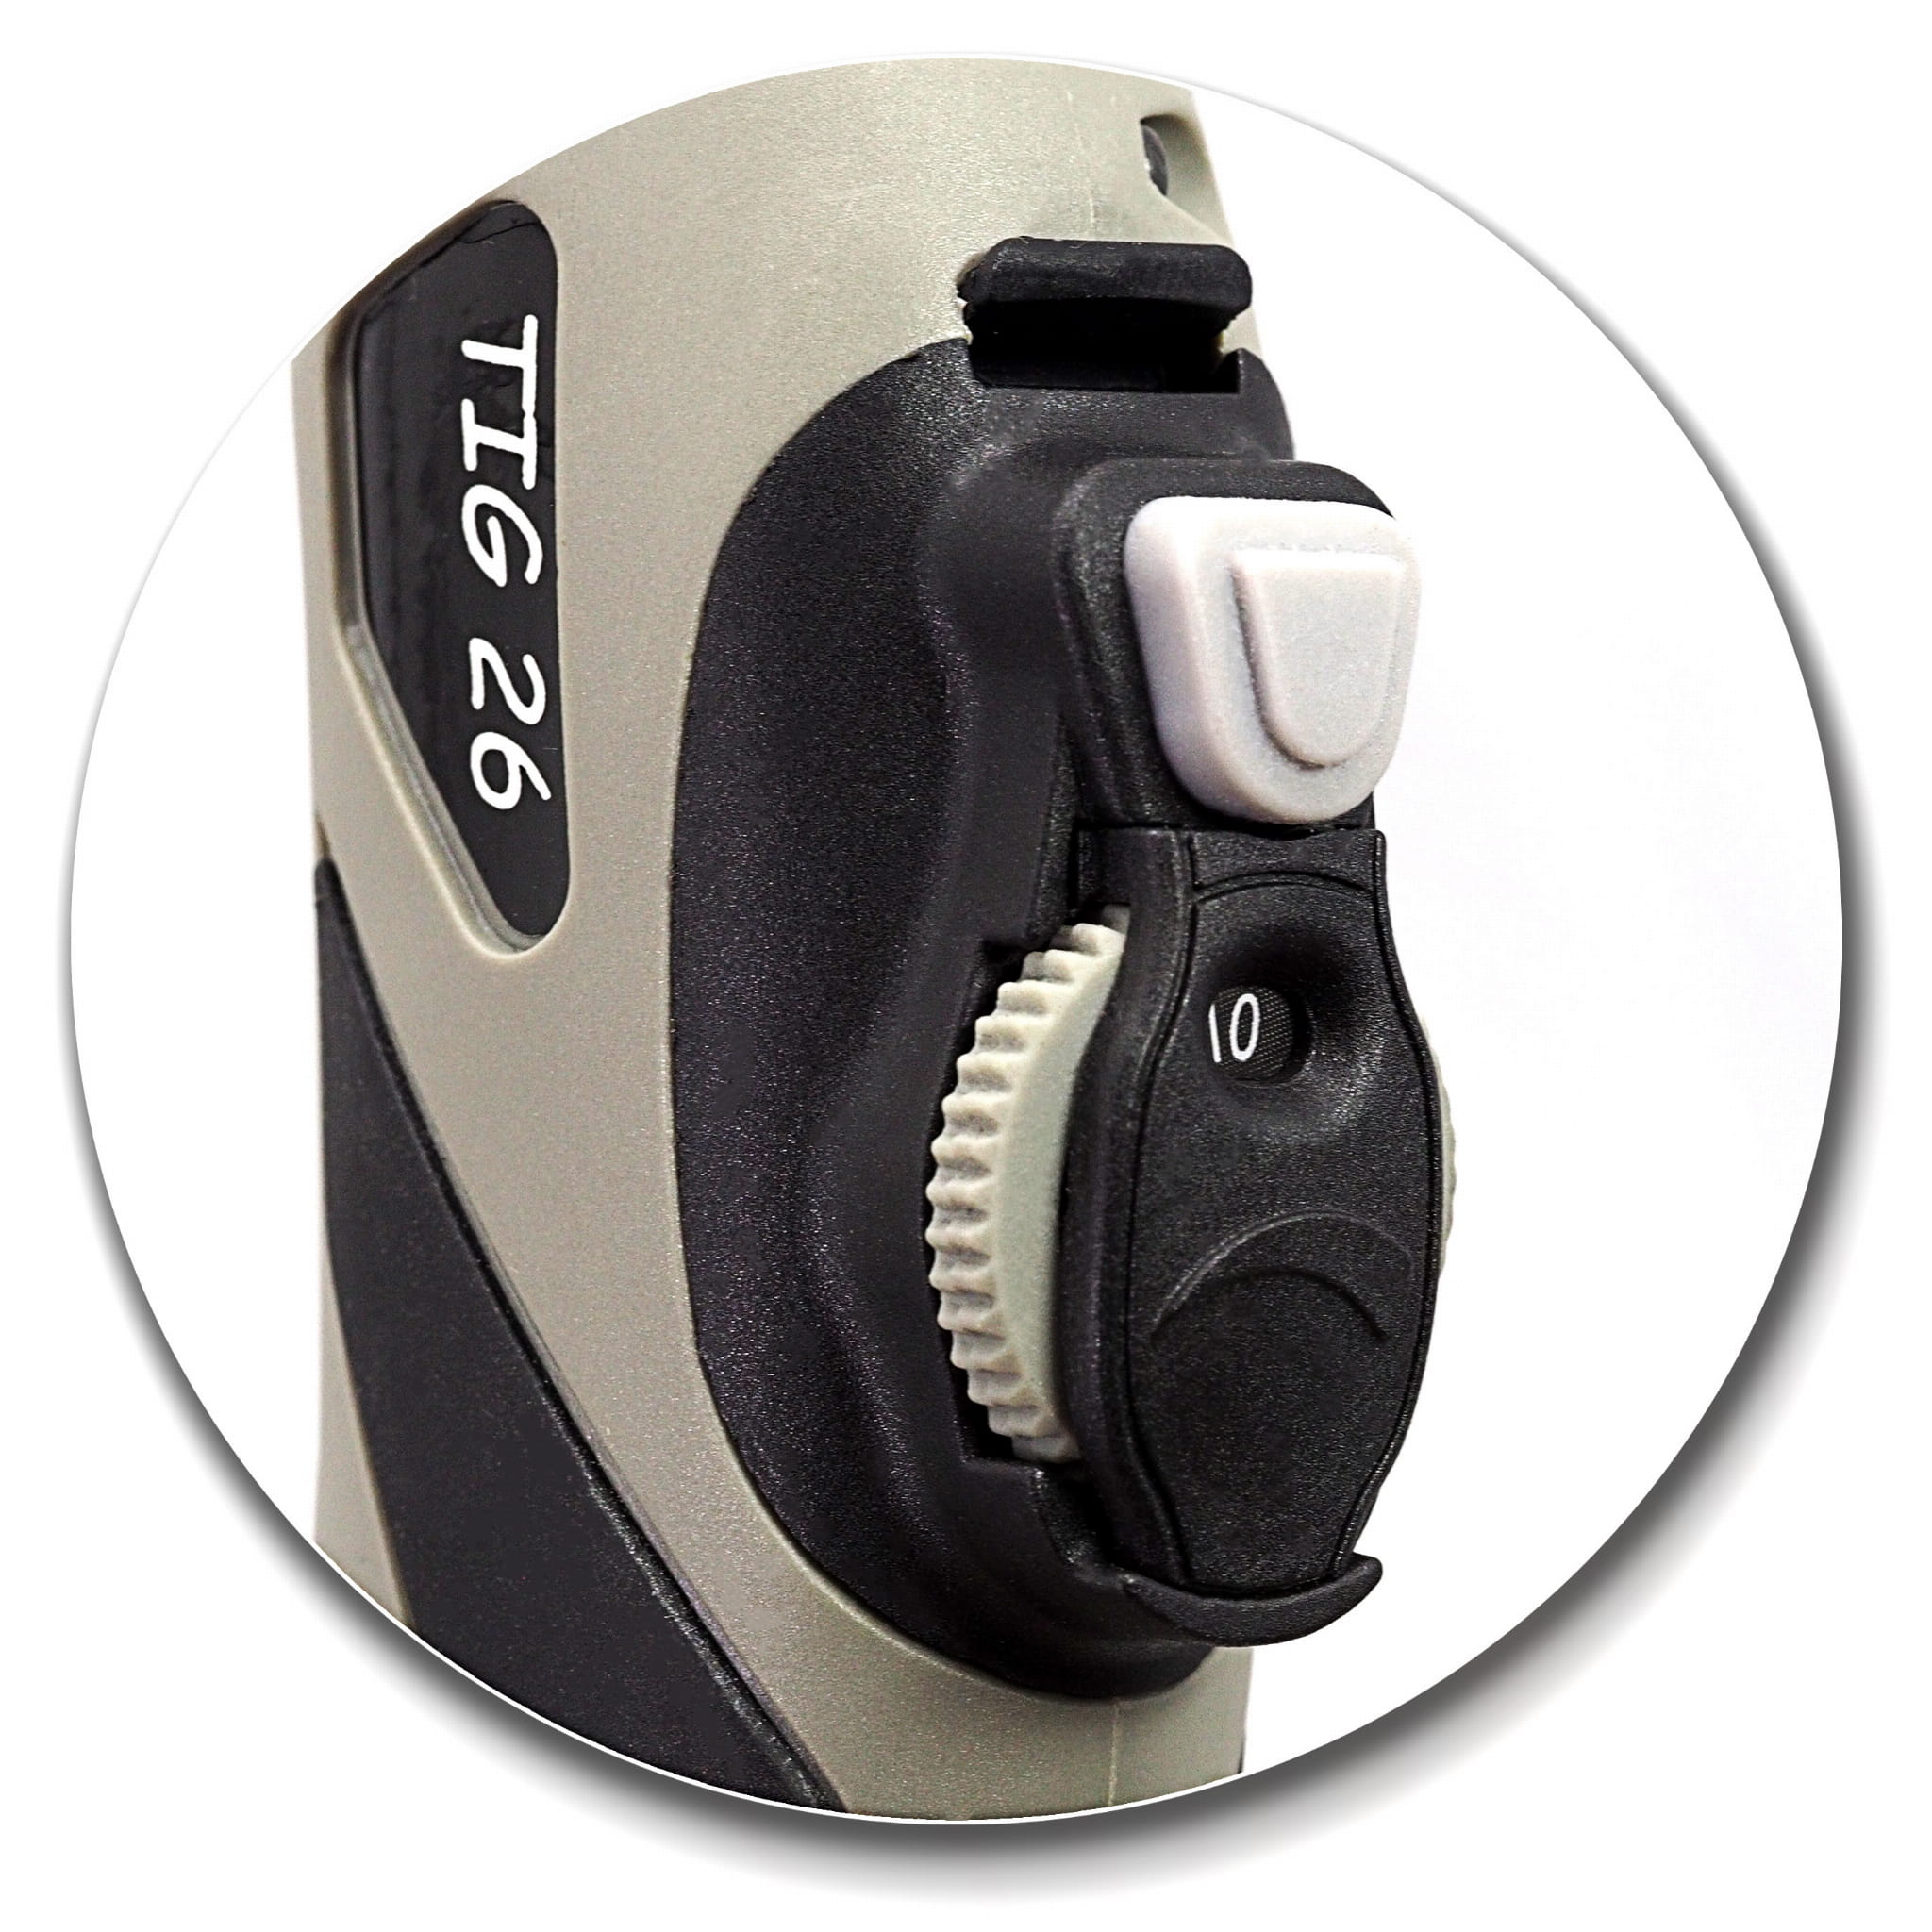
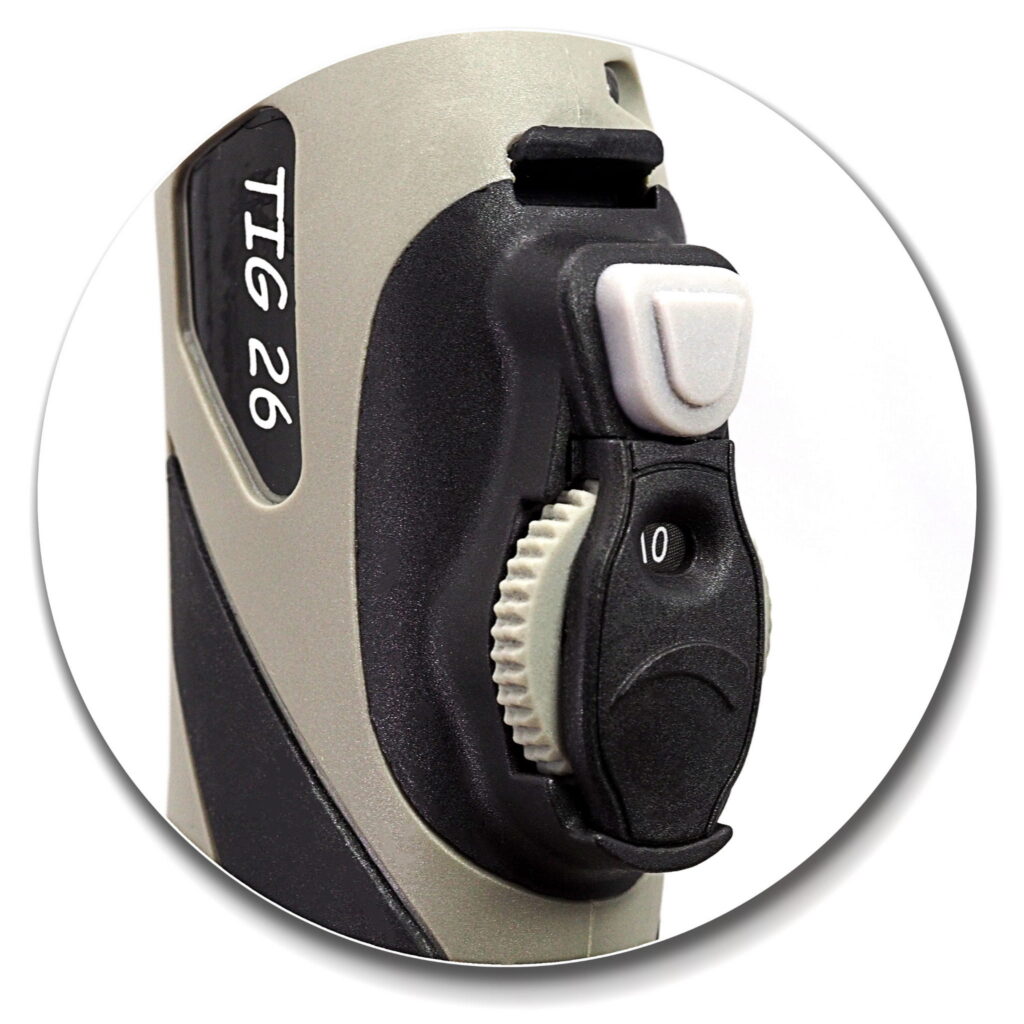
Ein herausragendes Merkmal des TIG BI-POWER 210 AC/DC ist sein TIG-Brenner SR-26 mit einer Länge von 4m, der sich durch eine hohe Strombelastbarkeit und eine im Handgriff integrierte Steuerung auszeichnet, die eine Regulierung des Schweißstroms direkt vom Brenner aus ermöglicht.
TIG HF – um die Möglichkeit einer Wolframelektroden-Verunreinigung der Schweißnaht zu eliminieren, wird empfohlen, dass die Elektrode das zu schweißende Teil nicht berührt; zu diesem Zweck wird die kontaktlose Lichtbogenzündung unter Verwendung von Hochfrequenzentladungen eingesetzt, die von einem im Gerät eingebauten Ionisationsgerät erzeugt werden.
TIG AC – Schweißen mit Wechselstrom einer ausgewählten Welle. Die Einstellung der Wellenbalance ermöglicht es, das Verhältnis zwischen der Reinigungs- und Penetrationswirkung des Lichtbogens beim Schweißen von Aluminium präzise anzupassen.
TIG IMPULS – bessere Schweißnahtqualität sowohl bei DC als auch bei AC, geringere Wärmeabgabe an das zu schweißende Material. Dadurch ist die lineare Energie des Lichtbogens geringer, was das Risiko des Durchbrennens des zu schweißenden Materials reduziert. Die Funktion wird hauptsächlich beim Schweißen dünner Elemente (sogar 0,1 mm dick), von Metallen mit niedrigem Schmelzpunkt, z.B. Blei, oder beim Schweißen in Zwangspositionen verwendet.
2T/4T – Wahl des Betriebsmodus des Schweißbrennerknopfs in der TIG-Methode zwischen Zweitakt und Viertakt.
GASVOR- und GASNACHSTRÖMUNG – Einstellung der Gasaustrittszeit vor der Lichtbogenzündung und nach dem Schweißen.
UP- und DOWN-SLOPE – Einstellung des Anstiegs und Abfalls des Schweißstroms.
HOT START – eine Funktion, die den Schweißstart erleichtert. Beim Zünden des Lichtbogens wird der Schweißstrom vorübergehend erhöht, um das Material und die Elektrode an der Kontaktstelle zu erwärmen und die Durchschweißung und das Nahtbild in der Anfangsphase des Schweißens korrekt zu formen.
ARC FORCE – eine Funktion, die den Lichtbogen stabilisiert, indem sie den Wert der Schweißlichtbogenspannung unabhängig von ihrer Länge aufrechterhält und die Kontrolle über die Spritzermenge erleichtert.
SCHWEISSEN MIT UMMANTELTER ELEKTRODE
Das Gerät ist mit einer Reihe von Funktionen ausgestattet, die das Schweißen mit der MMA-Methode (ummantelter Elektrode) erleichtern.
MMA DC+ – Bei der MMA-Methode wird eine umhüllte Elektrode verwendet, die aus einem Metallkern besteht, der mit einer Umhüllung bedeckt ist. MMA DC+ bedeutet Schweißen mit positiver Polarität – mehr Wärme wird im Material erzeugt und weniger in der Elektrode.
MMA DC- – der Unterschied zu MMA DC+ besteht darin, dass die Polarität im MMA DC- Modus negativ ist, und somit die Wärmeverteilung umgekehrt ist – mehr Wärme wird an der Elektrode und weniger im zu schweißenden Material erzeugt.
MMA VRD DC+ – im MMA DC+ Modus verfügbare VRD-Funktion (Voltage Reduction Device – Modul zur Reduzierung der Leerlaufspannung des Sekundärkreises des Geräts). Erhöht die Sicherheit und reduziert das Risiko eines Stromschlags. Die Funktion schaltet die Schweißstromversorgung aus und ein, wenn während des Schweißens ein Widerstand zwischen den Elektrodenenden – Werkstück gemessen wird.
MMA VRD DC- – im MMA DC- Modus verfügbare VRD-Funktion (Voltage Reduction Device) funktioniert analog zu MMA VRD DC+, der Unterschied liegt in der negativen Polarität.
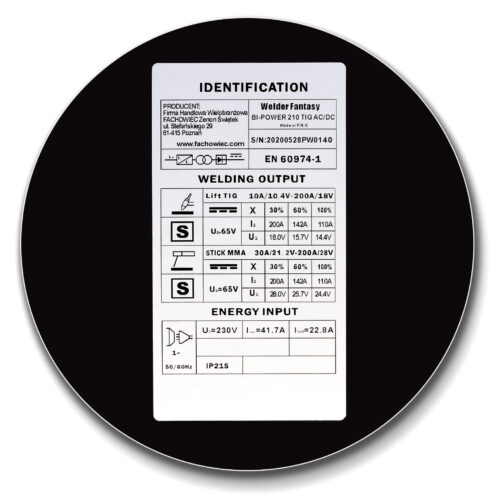
| Stromversorgung | 230 V / 50 Hz |
|---|---|
| Netzabsicherung | 20 A |
| Leistungsaufnahme | WIG (TIG): 6,2 kVA / MMA: 9,6 kVA |
| Schweißstrom WIG (TIG) | DC: 10 – 200 A; AC: 10 – 200 A |
| Leerlaufspannung | 65 V |
| Einschaltdauer (Umgebungstemp. 40°C) | 30% – 200 A; 60% – 142 A; 100% – 110 A |
| AC-Frequenzbereich | 40 – 200 Hz |
| AC-Balance | 10 – 90 % |
| Gasvorlauf / Gasnachlauf (AC/DC-Modus) | 0 – 10 s / 0 – 10 s |
| Startstrom / Endstrom (AC/DC-Modus) | 10 – 200 A |
| Grundstrom (Puls AC/DC) | 10 – 190 A |
| Pulsfrequenz | 1 – 200 Hz |
| Pulsbreite (Modulation) | 5 – 95 % |
| Lichtbogenzündung WIG (TIG) | HF (Hochfrequenz-Zündung / Ionisator) |
| Schweißstrombereich MMA | 30 – 200 A |
| Arc Force | 0 – 100 % |
| Isolationsklasse | F |
| Schutzart (Gehäuse) | IP21S |
| Abmessungen | 550 x 320 x 480 mm |
| Gewicht | 15 kg |
| Gewicht mit Verpackung | 21,5 kg |
| Verpackungsmaße | 53 x 30 x 46 cm |
Beschreibung
WELDER FANTASY BI-POWER TIG 210 AC/DC
Welder Fantasy ist eine Marke, die 1991 von der Firma FACHOWIEC gegründet wurde. TIG/MMA-Inverter-Schweißgeräte, MIG/MAG-Halbautomatik-Schweißgeräte und Plasmaschneider genießen seit vielen Jahren Anerkennung bei Tausenden von Werkstätten und Unternehmen in Polen und im Ausland.
Mit dem Gerät kann auch mit der MMA-Methode unter Verwendung von Schmelzelektroden geschweißt werden. Dank der modernen IGBT-Technologie und hochwertiger Komponenten eignen sich die Geräte Welder Fantasy BI-POWER TIG 210 AC/DC ideal für professionelle Schweißarbeiten in Branchen wie Automobilindustrie, Metallbau und vielen anderen.
Das Set enthält:
- Schweißgerät Welder Fantasy BI-POWER TIG 210 AC/DC
- TIG-Schweißbrenner SRT-26 4m, mit Regelung im Handgriff
- Masseklemme 2m
- Elektrodenhalter 2m
- TIG-Brenner-Verschleißteile
- Anleitung auf Polnisch und Garantiekarte
+ Adapterstecker 230V 32A – auf Standard 230V 16A
SYNERGISCHE STEUERUNG
Die Geräte Welder Fantasy BI-POWER TIG 210 AC/DC sind mikroprozessorgesteuerte Schweißstromquellen auf Basis der IGBT-Technologie, ausgelegt zum Schweißen von:
- Kohlenstoffstählen
- Edelstählen, säurebeständigen Stählen
- Kupfer, Messing, Magnesium, Titan
- Allen Aluminiumlegierungen
Ein Vorteil dieses Geräts ist die Möglichkeit, synergische Einstellungen zu verwenden. Die Zuverlässigkeit und die breite Palette von Anwendungen des Geräts machen es auch für die anspruchsvollsten Benutzer zufriedenstellend.
TIG AUTO – synergische Einstellungen. Im AUTO-Modus wählt der Benutzer die grundlegenden Schweißparameter wie Materialart und Dicke des zu schweißenden Materials. Die restlichen Parameter wählt das Gerät automatisch aus einer Datenbank von vorinstallierten Programmen.
VOLLE PARAMETERKONTROLLE
Das Gerät ist mit einem „weichen“, übersichtlichen Panel ausgestattet, das die Einstellung aller notwendigen Schweißfunktionen ermöglicht. Dank der IMPULS-Funktion eignet es sich sowohl für das Schweißen dicker Materialien als auch dünner Bleche.
Das Gerät ermöglicht die Kontrolle der TIG-“Leiter”-Parameter:
- Gasvorströmzeit vor dem Schweißen
- Anfangsstrom
- Stromanstiegszeit (zum Spitzenstrom)
- Spitzenstrom – Schweißstrom
- Stromabfallzeit – Zeit des Stromabfalls (zum Endstrom)
- Endstrom
- Impuls Hz – Einstellung der TIG IMPULS-Strompulsationsfrequenz
- Basisstrom
- Verhältnis der Spitzstromdauer zum Basisstrom
EINSTELLBARE WELLENFORM
Wellenformwahl – das Gerät ermöglicht die Auswahl aus den folgenden AC-Wechselstrom-Wellenformen:
- Rechteckig
- Sinusförmig
- Dreieckig
- Dreieckig ansteigend
- Dreieckig abfallend
Maschinen mit 230V-Versorgung, ausgestattet mit einem Industriestecker. Im Set ist ein Adapter enthalten, der den Anschluss des Geräts an eine normale 230V-Steckdose ermöglicht. Sie verfügen über ein PFC-Modul (Power Factor Correction) – das eine deutliche Reduzierung der Verluste in Industrieleitungen ermöglicht.
BRENNER MIT STEUERUNG
Ein herausragendes Merkmal des TIG BI-POWER 210 AC/DC ist sein TIG-Brenner SR-26 mit einer Länge von 4m, der sich durch eine hohe Strombelastbarkeit und eine im Handgriff integrierte Steuerung auszeichnet, die eine Regulierung des Schweißstroms direkt vom Brenner aus ermöglicht.
TIG HF – um die Möglichkeit einer Wolframelektroden-Verunreinigung der Schweißnaht zu eliminieren, wird empfohlen, dass die Elektrode das zu schweißende Teil nicht berührt; zu diesem Zweck wird die kontaktlose Lichtbogenzündung unter Verwendung von Hochfrequenzentladungen eingesetzt, die von einem im Gerät eingebauten Ionisationsgerät erzeugt werden.
TIG AC – Schweißen mit Wechselstrom einer ausgewählten Welle. Die Einstellung der Wellenbalance ermöglicht es, das Verhältnis zwischen der Reinigungs- und Penetrationswirkung des Lichtbogens beim Schweißen von Aluminium präzise anzupassen.
TIG IMPULS – bessere Schweißnahtqualität sowohl bei DC als auch bei AC, geringere Wärmeabgabe an das zu schweißende Material. Dadurch ist die lineare Energie des Lichtbogens geringer, was das Risiko des Durchbrennens des zu schweißenden Materials reduziert. Die Funktion wird hauptsächlich beim Schweißen dünner Elemente (sogar 0,1 mm dick), von Metallen mit niedrigem Schmelzpunkt, z.B. Blei, oder beim Schweißen in Zwangspositionen verwendet.
2T/4T – Wahl des Betriebsmodus des Schweißbrennerknopfs in der TIG-Methode zwischen Zweitakt und Viertakt.
GASVOR- und GASNACHSTRÖMUNG – Einstellung der Gasaustrittszeit vor der Lichtbogenzündung und nach dem Schweißen.
UP- und DOWN-SLOPE – Einstellung des Anstiegs und Abfalls des Schweißstroms.
HOT START – eine Funktion, die den Schweißstart erleichtert. Beim Zünden des Lichtbogens wird der Schweißstrom vorübergehend erhöht, um das Material und die Elektrode an der Kontaktstelle zu erwärmen und die Durchschweißung und das Nahtbild in der Anfangsphase des Schweißens korrekt zu formen.
ARC FORCE – eine Funktion, die den Lichtbogen stabilisiert, indem sie den Wert der Schweißlichtbogenspannung unabhängig von ihrer Länge aufrechterhält und die Kontrolle über die Spritzermenge erleichtert.
SCHWEISSEN MIT UMMANTELTER ELEKTRODE
Das Gerät ist mit einer Reihe von Funktionen ausgestattet, die das Schweißen mit der MMA-Methode (ummantelter Elektrode) erleichtern.
MMA DC+ – Bei der MMA-Methode wird eine umhüllte Elektrode verwendet, die aus einem Metallkern besteht, der mit einer Umhüllung bedeckt ist. MMA DC+ bedeutet Schweißen mit positiver Polarität – mehr Wärme wird im Material erzeugt und weniger in der Elektrode.
MMA DC- – der Unterschied zu MMA DC+ besteht darin, dass die Polarität im MMA DC- Modus negativ ist, und somit die Wärmeverteilung umgekehrt ist – mehr Wärme wird an der Elektrode und weniger im zu schweißenden Material erzeugt.
MMA VRD DC+ – im MMA DC+ Modus verfügbare VRD-Funktion (Voltage Reduction Device – Modul zur Reduzierung der Leerlaufspannung des Sekundärkreises des Geräts). Erhöht die Sicherheit und reduziert das Risiko eines Stromschlags. Die Funktion schaltet die Schweißstromversorgung aus und ein, wenn während des Schweißens ein Widerstand zwischen den Elektrodenenden – Werkstück gemessen wird.
MMA VRD DC- – im MMA DC- Modus verfügbare VRD-Funktion (Voltage Reduction Device) funktioniert analog zu MMA VRD DC+, der Unterschied liegt in der negativen Polarität.
Technische Daten
Bewertungen
Ähnliche Produkte
-
Schweißgeräte MIG/MAG
SET Migatronic™ Focus WIG 200 AC/DC Inverter Schweißgerät 200A PULS PFC Alu INOX FOCUS TIG 200
Preisspanne: 3,136.00 € bis 3,240.00 € inkl. 19% MwSt.Niedrigster Preis in den letzten 30 Tagen vor der Preisermäßigung: 3,453.00 €
-
TIG
SPARTUS EasyTIG 203P DC Easy TIG HF + Flasche, Reduzierer
Ursprünglicher Preis war: 568.00 €511.00 €Aktueller Preis ist: 511.00 €. inkl. 19% MwSt.Niedrigster Preis in den letzten 30 Tagen vor der Preisermäßigung: 568.00 €
-
TIG
SCHWEISSSET IDEAL EXPERT TIG 200 DC PULS Gasflasche Druckminderer
Ursprünglicher Preis war: 793.00 €713.00 €Aktueller Preis ist: 713.00 €. inkl. 19% MwSt.Niedrigster Preis in den letzten 30 Tagen vor der Preisermäßigung: 793.00 €
-
TIG
TIG MAGNUM THF 220S AC/DC ESAB SCHWEISSSET
Ursprünglicher Preis war: 882.00 €794.00 €Aktueller Preis ist: 794.00 €. inkl. 19% MwSt.Niedrigster Preis in den letzten 30 Tagen vor der Preisermäßigung: 882.00 €